
IT für Präzisionsteileund Antriebselemente in Heidelberg.
Sie fertigen in Stückzahlen, bei denen ein Ausschussanteil von einem Prozent eine Zahl mit vier Nullen ist. Das Werkzeug, das diese Teile macht, ist dabei wertvoller als die Maschine, in der es steckt.
14Jahre
unternehmerisch im IT-Betrieb, GmbH seit 2020
InternationaleExpertise
Betreuung in Deutschland, Europa und dem Nahen Osten
99,9 %Verfügbarkeit
der Cloud-Services, je Kalendermonat
15 Min.Reaktionszeit
im Notfall, rund um die Uhr
ISO 27001zertifiziert
Partner-Rechenzentren in Deutschland
Von Metehan KurtFachlich geprüft von Seamand Mala6 Min. Lesezeit
 KI-generiertes Bild
Ihr Ansprechpartner
Metehan Kurt
Ansprechpartner für Serienfertigung und Werkzeugbau, Standort Mannheim
Wir sitzen in Mannheim, O4, 4 – gut zwanzig Minuten von Heidelberg. Wenn Sie wissen wollen, wie eine Werkzeugakte entsteht oder wie Maschinendaten erfasst werden, ohne den Bediener aufzuhalten: rufen Sie an.
01 · Serienfertigung in Heidelberg
Hohe Stückzahlen, kleine Toleranzen.
Neben dem Großmaschinenbau steht in Heidelberg eine Serienfertigung, die weniger sichtbar ist: Schreibgeräte in Millionenstückzahlen, Antriebselemente wie Freiläufe und Klemmkörperkupplungen, Kleinteile für Industriekunden.
Was sie verbindet, ist ein Geschäftsmodell aus Wiederholung. Der Ertrag entsteht nicht an einem Stück, sondern über die Serie – und damit an Taktzeit, Werkzeugstandzeit und Ausschussanteil. Ein halbes Prozent mehr oder weniger entscheidet über die Auskömmlichkeit eines Auftrags.
Dazu kommt ein eigener Werkzeugbau. Die Form, in der die Teile entstehen, wird im Haus gebaut, gepflegt und über Jahre nachgearbeitet – sie ist Betriebsmittel, Erfahrungsspeicher und der teuerste Gegenstand in der Halle.
Für die IT heißt das: Die entscheidenden Daten liegen nicht in der Verwaltung, sondern an der Maschine. Wer Taktzeiten, Ausschuss und Werkzeugstände nicht erfasst, steuert eine Serienfertigung nach Gefühl.
 KI-generiertes Bild
02 · Typische Engpässe
Sechs Stellen, an denen es in der Serienfertigung hakt.
03 · Zwei Dinge, die nur hier so sind
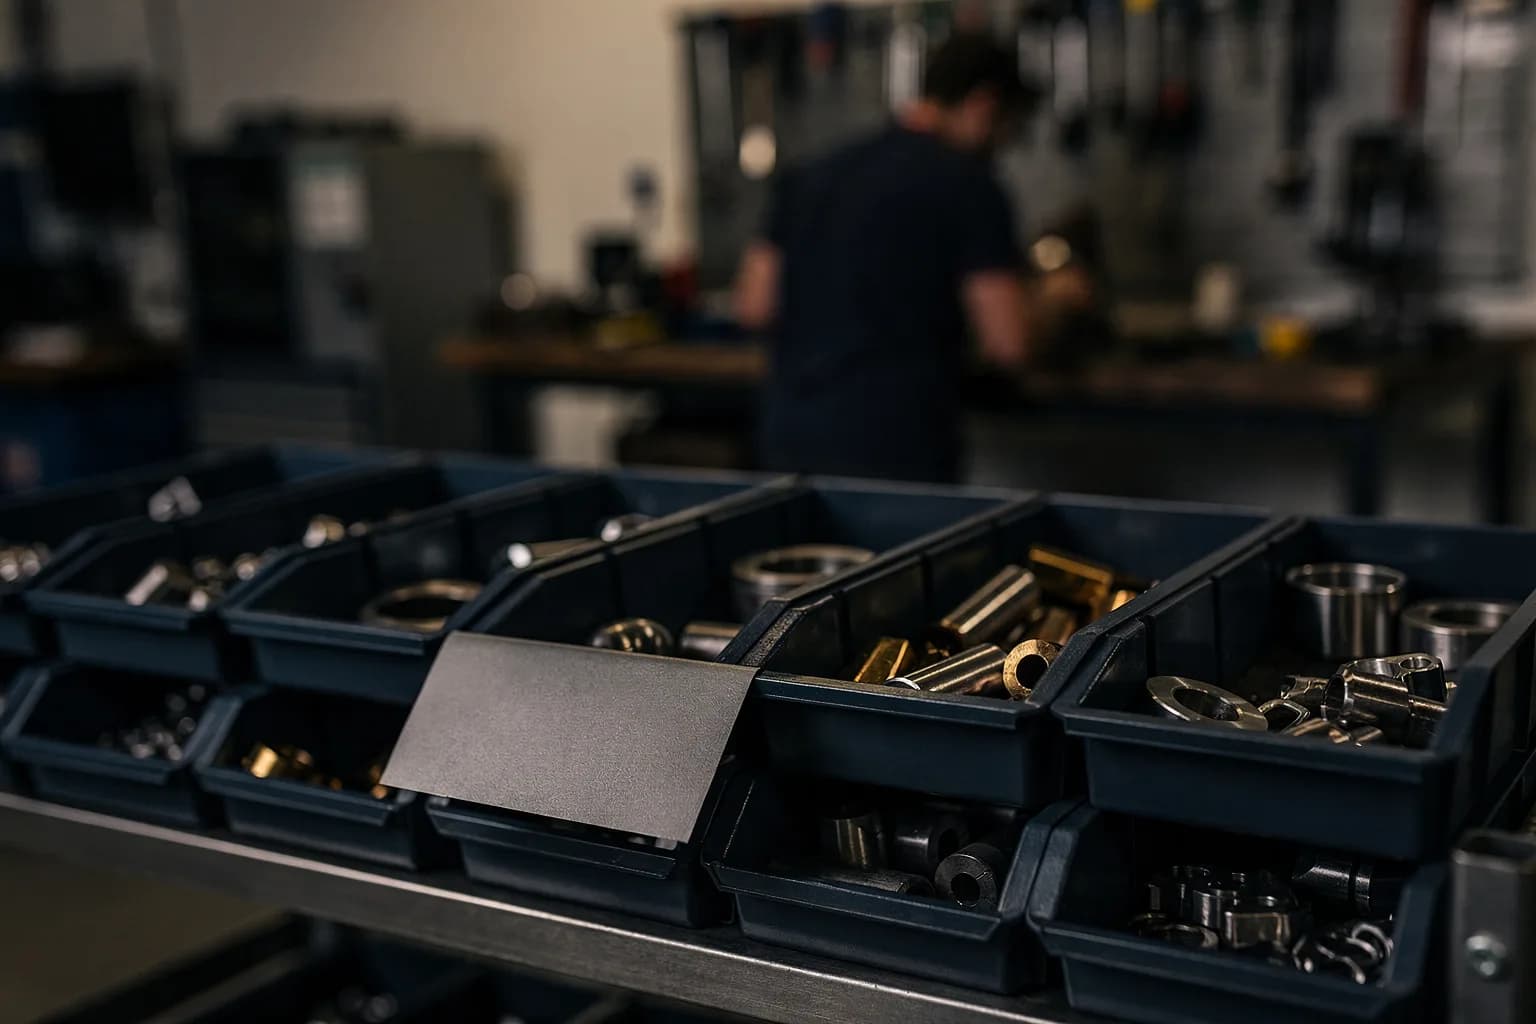
Das Werkzeug ist wertvoller als die Maschine.
 KI-generiertes Bild
Eine Form ist ein Erfahrungsspeicher, kein Betriebsmittel.
Ein Spritzgießwerkzeug oder ein Folgeverbundwerkzeug kostet im Bau ein Vielfaches dessen, was der Maschinenplatz pro Jahr abwirft. Wichtiger als der Anschaffungswert ist aber, was über die Jahre hineingeflossen ist: Nacharbeiten, Anpassungen an ein verändertes Material, Einstellwerte, die zu diesem Werkzeug und zu dieser Maschine passen.
Dieses Wissen ist in vielen Betrieben nirgends vollständig erfasst. Es steckt in den Köpfen der Werkzeugmacher, in handschriftlichen Notizen und in Ordnern im Werkzeugbau. Solange dieselben Leute da sind, funktioniert das ausgezeichnet – und es funktioniert an dem Tag nicht mehr, an dem einer geht.
Eine Werkzeugakte kann klein sein und trotzdem den Unterschied machen: Werkzeugnummer, Maschinenzuordnung, Einstellwerte, jede Nacharbeit mit Datum und Grund, gefahrene Schuss- oder Hubzahl, geplante Wartung. Aus den letzten beiden Angaben wird nebenbei eine Wartungsplanung, die sich meldet, bevor die Form Schaden nimmt.
 KI-generiertes Bild
In der Serie entscheidet, was Sie an der Maschine messen.
Bei Einzelfertigung sieht man am Ergebnis, ob etwas schiefgeht. In der Serie nicht: Eine Abweichung, die pro Stück Cent kostet, ist nach einer Woche eine vierstellige Zahl – und bis dahin fällt niemandem etwas auf, weil jedes einzelne Teil in Ordnung ist.
Deshalb ist die Erfassung an der Maschine bei Ihnen keine Digitalisierungsübung, sondern Betriebsführung: Stückzahl, Taktzeit, Stillstände mit Grund, Ausschuss mit Ursache. Nicht, um jemanden zu kontrollieren, sondern weil sich sonst nicht entscheiden lässt, welcher der zwölf Maschinenplätze die Aufmerksamkeit verdient.
Der Aufwand ist geringer, als die meisten erwarten. Viele Steuerungen geben Zählwerte längst ab; wo nicht, genügen einfache Signalgeber. Wichtig sind zwei Dinge: Die Erfassung darf den Bediener keine Zeit kosten, und der Erfassungsrechner steht in einem getrennten Netzsegment – sonst haben Sie die Auswertung gewonnen und die Halle erreichbar gemacht.
Vom Modell bis an die Maschine
Konstruktion, Halle und Service stellen drei verschiedene Ansprüche an dieselbe IT. Welcher zuerst drückt, hängt an Ihrer Größe.
Drei Angaben genügen – Sie sehen sofort, was bei Ihnen trägt.
04 · Häufige Fragen
Was Serienfertiger wissen wollen.
- Lohnt sich Maschinendatenerfassung bei zwölf Maschinen?
- Ja, gerade dann. Der Nutzen liegt nicht in der Auswertung, sondern in der Entscheidung, welcher Platz die Aufmerksamkeit verdient. Viele Steuerungen geben Zählwerte längst ab, sonst genügen einfache Signalgeber. Zwei Bedingungen: Es darf den Bediener keine Zeit kosten, und der Erfassungsrechner gehört in ein getrenntes Segment.
- Wie halten wir Werkzeugwissen im Haus?
- In einer Werkzeugakte, die klein sein darf: Werkzeugnummer, Maschinenzuordnung, Einstellwerte, jede Nacharbeit mit Datum und Grund, gefahrene Schuss- oder Hubzahl. Aus den letzten beiden Angaben ergibt sich nebenbei eine Wartungsplanung. Der richtige Zeitpunkt zum Anfangen ist, solange die Leute noch da sind, die es wissen.
- Unsere Messrechner dürfen nicht aktualisiert werden. Und jetzt?
- Trennen und abbilden statt aktualisieren: ein eigenes Netzsegment, das nur erreicht, was gebraucht wird, und ein vollständiges Abbild für die Wiederherstellung. Bei Messplätzen mit gewachsener Software ist das Abbild das eigentlich Wertvolle – die Konfiguration bekommt man nicht zurück, die Hardware schon.
- Wie verkürzen wir Rüstzeiten mit IT-Mitteln?
- Indem das Rüstwissen aufhört, persönlich zu sein: Einstellwerte je Werkzeug und Maschine, Reihenfolge, bekannte Stolperstellen – abrufbar an der Maschine, nicht im Büroordner. Das ersetzt keine Rüstoptimierung, macht aber den Unterschied zwischen dem, der die Maschine kennt, und dem, der Nachtschicht hat, deutlich kleiner.
- Wir liefern auf Abruf. Wie halten wir Bestände verlässlich?
- Über Buchungen, die im Betrieb entstehen statt im Büro: Zugang, Entnahme und Fertigmeldung dort, wo sie passieren, mit Scanner oder Terminal. Ein Bestand, der einen Tag nachhinkt, erzeugt genau die Eilaufträge und Sonderfahrten, die den Ertrag einer Serie auffressen.
- Sie sitzen in Mannheim. Wie schnell sind Sie an der Maschine?
- Heidelberg ist gut zwanzig Minuten entfernt, und wir reagieren innerhalb von 15 Minuten auf eine Meldung, rund um die Uhr. Bei laufender Serie zählt die Zeit bis zum Wiederanlauf – deshalb kommen wir, statt zu vertrösten, wenn sich etwas nicht aus der Ferne klären lässt.
Sagen Sie uns, wo es hakt.
Ein Anruf, zehn Minuten. Wenn wir nicht der richtige Partner sind, sagen wir das im ersten Gespräch.