
IT für Klebetechnikund technische Folien in Frankenthal.
Beschichten, schneiden, kaschieren, stanzen: Ein Folienauftrag läuft über mehrere Anlagen, und jede erzeugt eigene Werte. Was der Kunde am Ende bekommt, ist ein Stanzteil mit einer Historie – oder eines ohne.
14Jahre
unternehmerisch im IT-Betrieb, GmbH seit 2020
InternationaleExpertise
Betreuung in Deutschland, Europa und dem Nahen Osten
99,9 %Verfügbarkeit
der Cloud-Services, je Kalendermonat
15 Min.Reaktionszeit
im Notfall, rund um die Uhr
ISO 27001zertifiziert
Partner-Rechenzentren in Deutschland
Von Metehan KurtFachlich geprüft von Seamand Mala7 Min. Lesezeit
 KI-generiertes Bild
Ihr Ansprechpartner
Metehan Kurt
Ansprechpartner für Fertigung und Chargenverfolgung, Standort Mannheim
Wir sitzen in Mannheim, O4, 4 – gut zwanzig Minuten von Frankenthal. Wenn Sie wissen wollen, wo Ihre Rollennummer abbricht oder wie Einstellwerte die Rente eines Kollegen überstehen: rufen Sie an.
01 · Klebetechnik in Frankenthal
Ein Stanzteil, das man nie sieht – und ohne das nichts funktioniert.
Technische Folien und Klebebänder sind Zulieferprodukte im strengsten Sinn: Sie stecken in Schaltschränken, in Fahrzeugen, in Geräten, und man sieht sie nie. Genau deshalb wird an ihnen selten gespart und immer geprüft.
In Frankenthal ist daraus eine Gruppe gewachsen, die mehrere Stufen abdeckt: Beschichtung, Konfektionierung, Laminate, Stanzteile und angrenzende Produkte. Abnehmer sind vor allem Elektrotechnik und Fahrzeugbau – zwei Branchen, die ihre Zulieferer prüfen und dokumentieren lassen.
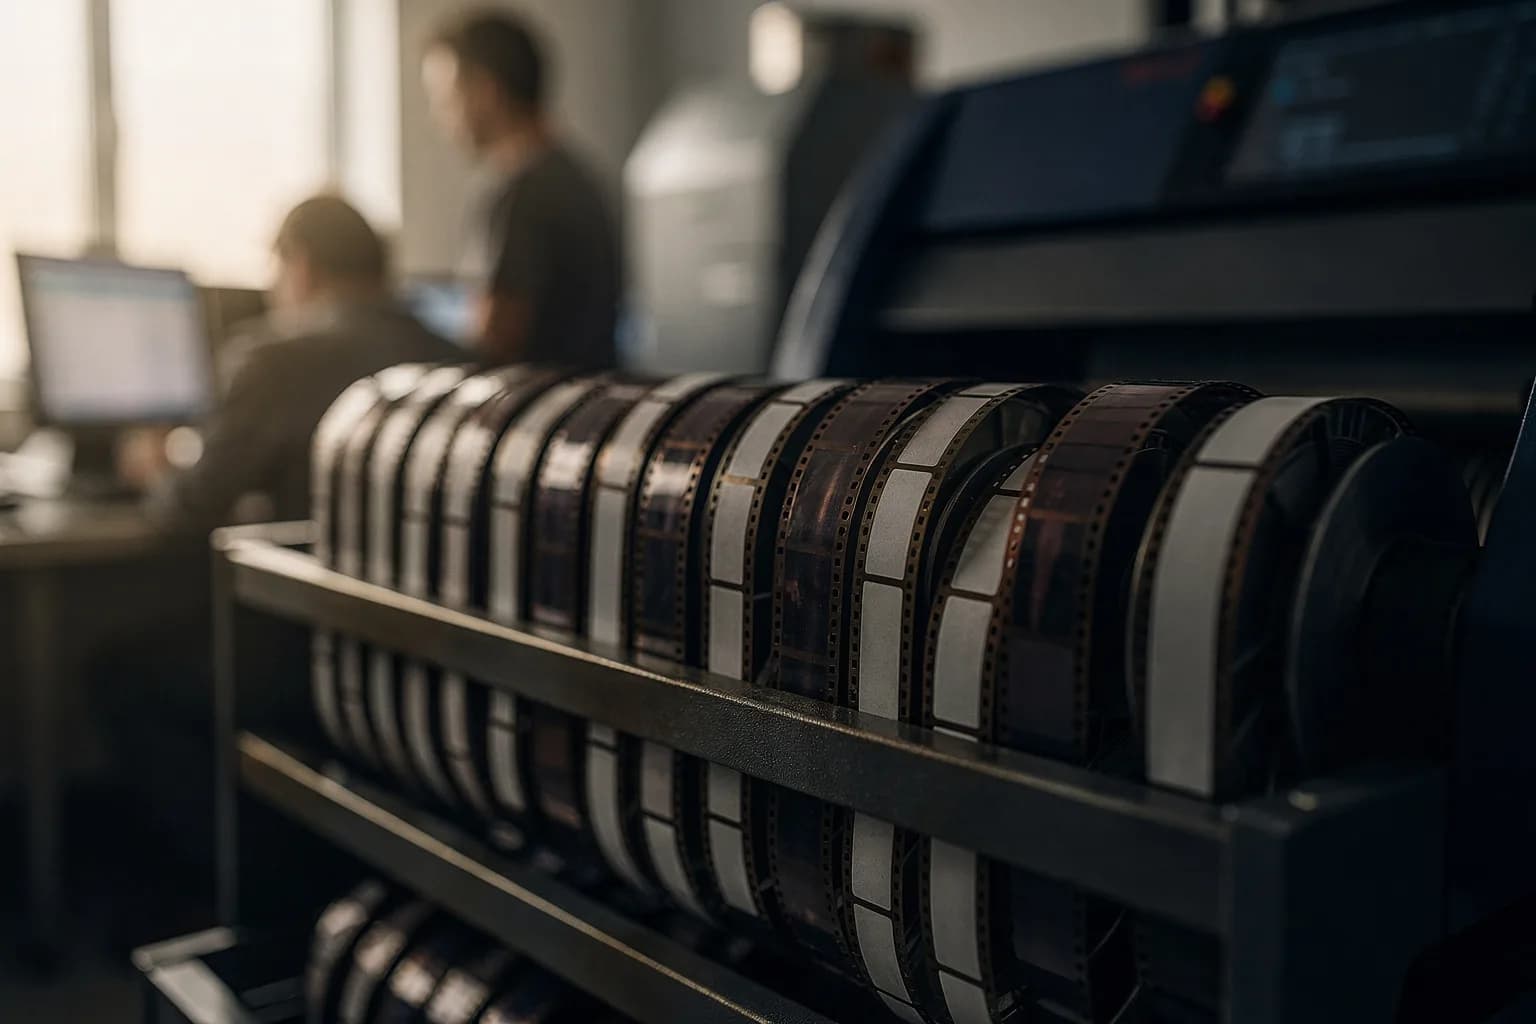
Die Fertigung selbst ist Bahnware: Eine Rolle läuft durch eine Beschichtungsanlage, wird geschnitten, kaschiert und gestanzt. Zwischen Rohmaterial und Stanzteil liegen drei bis fünf Anlagen, und jede erzeugt Einstellwerte, Ausschuss und Rollennummern.
Für die IT heißt das: Die Rolle ist die Einheit, an der alles hängt. Wer ein Stanzteil reklamiert bekommt und nicht sagen kann, aus welcher Rolle und mit welchen Einstellwerten es entstand, kann die Ursache nicht finden.
 KI-generiertes Bild
02 · Typische Engpässe
Sechs Stellen, an denen es in der Folienfertigung hakt.
03 · Zwei Dinge, die nur hier so sind
Die Rolle trägt alles – oder nichts.
 KI-generiertes Bild
Bei einer Reklamation entscheidet die Kennung über den Umfang.
Ein Kunde meldet, dass Stanzteile aus einer Lieferung nicht haften. Die entscheidende Frage kommt sofort: Betrifft das diese eine Charge oder alles, was Sie ihm in den letzten Monaten geliefert haben? Beantworten lässt sie sich nur, wenn die Rollennummer vom Rohmaterial bis zum Stanzteil durchgelaufen ist.
Bricht die Kennung irgendwo ab – beim Umspulen, beim Schneiden, beim Stanzen –, gilt im Zweifel alles als betroffen. Der Unterschied zwischen einer gesperrten Charge und einer gesperrten Jahreslieferung ist nicht fachlich, sondern eine Frage der Nachvollziehbarkeit.
Wir bauen die Kennung deshalb dort ein, wo sie heute abbricht. Der Aufwand liegt meistens an einer oder zwei Stellen – oft beim Umspulen, wo aus einer Mutterrolle mehrere Tochterrollen werden. Ist die verbunden, ergibt sich der Rest fast von selbst, weil die übrigen Stationen die Nummer ohnehin mitführen.
 KI-generiertes Bild
Das gute Ergebnis von letzter Woche muss wiederholbar sein.
Beschichten ist Erfahrungssache: Temperatur, Bahngeschwindigkeit, Anpressdruck, Trocknungsdauer – das Zusammenspiel entscheidet über Haftung und Oberfläche. Ein erfahrener Einrichter findet die richtige Einstellung schnell, und genau darin liegt das Problem: Sie steckt in seinem Kopf.
Sobald jemand anders an der Anlage steht oder dieselbe Sorte nach acht Monaten wieder gefahren wird, beginnt das Suchen von vorn. Das kostet Material, Zeit und im schlechten Fall eine Reklamation – und es ist vermeidbar, weil die Anlage die Werte kennt.
Was wir einrichten, ist keine große Anlagenvernetzung, sondern eine Rezeptablage: Zu jeder Sorte die Einstellwerte, die zum guten Ergebnis geführt haben, mit Datum und Bediener, abrufbar an der Maschine. Das ist wenig Technik und viel Wirkung – vor allem, wenn ein erfahrener Kollege in Rente geht.
Vom Modell bis an die Maschine
Konstruktion, Halle und Service stellen drei verschiedene Ansprüche an dieselbe IT. Welcher zuerst drückt, hängt an Ihrer Größe.
Drei Angaben genügen – Sie sehen sofort, was bei Ihnen trägt.
04 · Häufige Fragen
Was Folienhersteller wissen wollen.
- Wo bricht die Chargenkennung typischerweise ab?
- Fast immer beim Umspulen, wenn aus einer Mutterrolle mehrere Tochterrollen werden, und beim Stanzen, wenn Teile in Behälter fallen. Wir sehen uns diese beiden Stellen zuerst an. Sind sie verbunden, ergibt sich der Rest meistens von selbst, weil die übrigen Stationen die Nummer ohnehin mitführen.
- Wie halten wir Einstellwerte fest, ohne die Einrichter zu bevormunden?
- Indem die Anlage sie festhält und nicht der Mensch. Zu jeder Sorte werden die gefahrenen Werte mit Datum und Bediener abgelegt und sind an der Maschine abrufbar – als Vorschlag, nicht als Vorschrift. Erfahrene Einrichter nehmen das gut an, weil es ihre Arbeit sichtbar macht statt sie zu ersetzen.
- Unsere Beschichtungsanlage ist zwanzig Jahre alt. Bekommen wir überhaupt Daten heraus?
- Häufig ja, und meist ohne die Steuerung anzufassen. Viele Anlagen dieser Generation geben Werte über eine serielle Schnittstelle aus oder lassen sich über ein zusätzliches Modul auslesen. Wo das nicht geht, erfassen wir an der Maschine – ein Terminal, wenige Felder. Beides ist weniger Aufwand als eine Nachrüstung der Steuerung.
- Wie bekommen wir Laborwerte an die Charge?
- Meistens einfacher als erwartet: Die Prüfgeräte haben die Werte digital und drucken sie nur. Wir richten die Ablage so ein, dass das Protokoll an der Rollennummer landet – dann ist es auf Kundenanfrage in Sekunden da. Welche Werte zu dokumentieren sind, bestimmt Ihre Qualitätssicherung.
- Wie führen wir kundenspezifische Stanzwerkzeuge nach?
- Über eine Werkzeugakte mit Standort, Stand und Historie – gerade bei Kleinserien, die nach Jahren wiederkommen. Der Aufwand ist gering, solange man damit anfängt; rückwirkend heißt es einmal durchs Regal gehen und aufnehmen. Danach ist die Frage, ob ein Werkzeug noch existiert, eine Abfrage statt einer Suche.
- Sie sitzen in Mannheim. Wie schnell sind Sie in der Halle?
- Über die A6 gut zwanzig Minuten. Auf eine Meldung reagieren wir innerhalb von 15 Minuten, das Meiste ist aus der Ferne erledigt. Wenn ein Terminal an der Anlage oder ein Arbeitsplatz in der Arbeitsvorbereitung ausfällt, kommen wir – eine stehende Beschichtungsanlage kostet mehr als jede Bereitschaft.
Sagen Sie uns, wo es hakt.
Ein Anruf, zehn Minuten. Wenn wir nicht der richtige Partner sind, sagen wir das im ersten Gespräch.